
مراحل الدرفلة على الساخن + المزايا والعيوب والاختلاف عن الدرفلة على البارد
تُستخدم عملية الدرفلة على الساخن لتشكيل المعادن وإنتاج المقاطع. في هذه العملية يتم تمرير الكتل المعدنية المُسخّنة عبر الدرافيل لتقليل سماكتها. وبعد عدة مراحل تتحوّل الكتلة المعدنية إلى مقاطع عملية مثل الصفيحة المدرفلة على الساخن (الصاج الأسود). والطريقة التي تُنفَّذ بها الدرفلة على الساخن تُكسب المنتج النهائي خصائص محددة.
ومن خلال متابعة القراءة ستجد إجابات كاملة عن أسئلة مثل: ما هي الصفيحة المدرفلة على الساخن؟ ما هي المراحل والمزايا والعيوب وتطبيقات درفلة الفولاذ على الساخن؟
تتناول هذه المقالة المواضيع التالية:
ما هي الدرفلة على الساخن؟
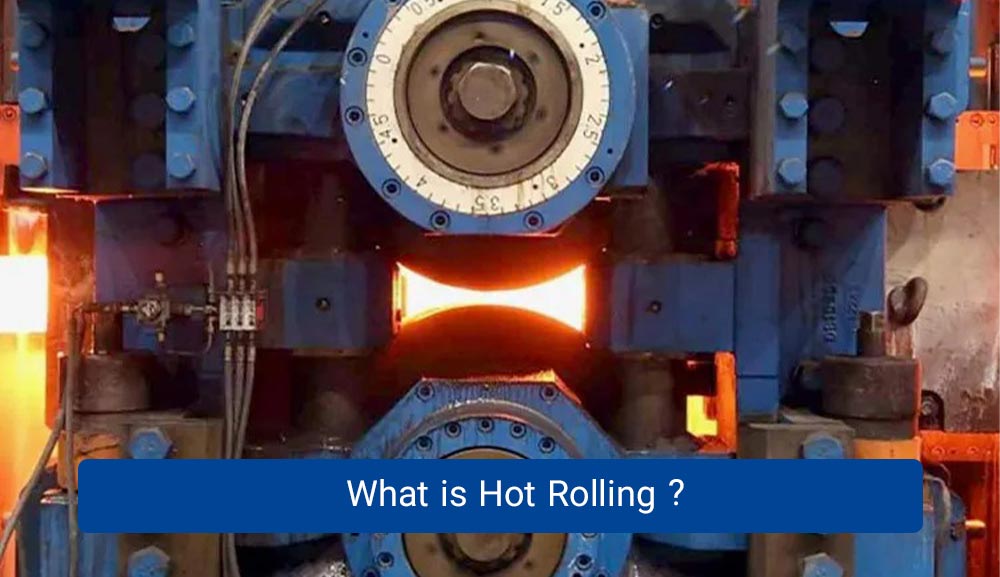
أولاً، دعونا نعرّف ما هي الدرفلة على الساخن. الدرفلة على الساخن هي عملية تُستخدم لتشويه المعادن وإنتاج المقاطع مثل الصفائح المدرفلة على الساخن. في خط إنتاج الدرفلة على الساخن، وكما يوحي الاسم، يلعب كل من الحرارة والدرفلة دوراً أساسياً. في هذه العملية يتم تسخين الكتلة المعدنية إلى درجة حرارة أعلى من درجة إعادة التبلور، وبعد أن تصبح طرية يتم تمريرها عبر عدة درافيل دوّارة.
يتم ضبط المسافة بين الدرافيل بحيث تنخفض سماكة الكتلة المعدنية عند مرورها من خلالها. إضافةً إلى ذلك، فإن ترتيب الدرافيل يحدّد الشكل النهائي للمنتج. ويتم إنتاج حديد التسليح في خط درفلة حديد التسليح بالطريقة نفسها. وبالجواب عن سؤال كيفية إنتاج الصفائح المدرفلة على الساخن، يمكن القول إن الصفائح هي أيضاً منتج مدرفل على الساخن، ولذلك تُتّبع الخطوات نفسها في خط درفلة الصفائح.
في Mazs Group، نقدّم خطوط درفلة على البارد متطورة، مصمَّمة لتحقيق الدقة والكفاءة والموثوقية على المدى الطويل.
✅ التحكم الدقيق في السماكة – الحصول على تشطيب سطحي ممتاز وهوامش دقيقة.
✅ تقنية موفّرة للطاقة – تقليل تكاليف التشغيل باستخدام الأتمتة الحديثة.
✅ حلول مخصّصة – من الدرافيل المدمجة إلى خطوط الإنتاج الكاملة، مصمّمة وفق احتياجاتك.
✅ دعم متكامل – تركيب، تدريب، قطع غيار، وخدمة ما بعد البيع.
ما هي المعدات المستخدمة في الدرفلة على الساخن؟
سؤال مهم آخر هو: ما هي المعدات المستخدمة في الدرفلة على الساخن؟ فيما يلي آلات ومعدات الدرفلة على الساخن مرتبة حسب مراحل العملية:
- فرن التسخين المسبق
- القاذف
- جهاز إزالة القشور (Descaler)
- حامل الدرفلة
- حامل التهذيب (Edger Stand)
- مقياس السماكة
- جهاز التسوية (Leveler)
- خط التبريد
- المقصات
- آلة التغليف
مراحل عمليات الدرفلة على الساخن
لتحويل كتلة معدنية إلى منتج صناعي مفيد عبر الدرفلة على الساخن، يجب تنفيذ عدة مراحل خطوةً بخطوة. فيما يلي نظرة عامة على جميع مراحل الدرفلة على الساخن. وللإجابة عن سؤال: ما هي مراحل درفلة الفولاذ على الساخن، اتبع هذه الخطوات بالترتيب. وإذا كنت بحاجة إلى شراء خط إنتاج للدرفلة على البارد، فاطلبه من MazGroup بأفضل جودة وسعر.
- تحضير المواد الخام
في المرحلة الأولى من الدرفلة على الساخن يتم تحضير المواد الخام. وهذه المواد الخام تكون على شكل كتل (Billets) أو سبائك (Ingots) مصنوعة من معادن مختلفة مثل الفولاذ، الألمنيوم، النحاس وغيرها. - تسخين الكتل المعدنية
بعد ذلك يتم تسخين الكتلة المعدنية في فرن التسخين المسبق إلى درجة حرارة أعلى من درجة إعادة التبلور. وعندها تصبح الكتلة المعدنية طرية ومرنة وجاهزة لعملية التشويه، حيث يتم دفعها خارج الفرن بواسطة القاذف. أما في إنتاج الصفائح المدرفلة على البارد فلا تكون هناك حاجة لمثل هذا التسخين. - إزالة القشور
عند درجات الحرارة العالية تتكوّن قشور على سطح الكتلة المعدنية، مما يؤثر سلباً على جودة المنتج النهائي. وفي هذه المرحلة يتم إزالة هذه القشور من خلال عملية إزالة القشور (Descaling). - عملية الدرفلة
المرحلة الأساسية في الدرفلة على الساخن هي عملية الدرفلة نفسها. حيث تدخل الكتل المعدنية الطرية بعد إزالة القشور إلى حامل الدرفلة الذي يحتوي على عدة درافيل أفقية. وأثناء مرور الكتلة من خلالها، تقل سماكتها وتتشوه لتأخذ شكلاً جديداً. بعد ذلك، وللحصول على حواف متجانسة وأبعاد مطلوبة، يتم تمرير الصفيحة عبر حامل التهذيب (الدرافيل العمودية). وفي الدرفلة على البارد تُستخدم الدرافيل أيضاً لتقليل السماكة. - قياس السماكة، التسوية، والتبريد
يتم فحص سماكة الصفيحة المدرفلة بواسطة مقياس السماكة. بعد ذلك يتم تصحيح أي التواء محتمل باستخدام جهاز التسوية الذي يحتوي على درافيل صغيرة. ثم تُبرَّد الصفيحة في خط التبريد. وأخيراً تُقصّ إلى الأحجام المطلوبة باستخدام المقصات وتُلفّ بواسطة آلة التغليف. المنتج النهائي من الفولاذ المدرفل على الساخن هو الصاج الأسود، والذي يمكن معالجته لاحقاً بالدرفلة على البارد لإنتاج منتجات أخرى مثل الكمرات (I-Beams).
درجة الحرارة في الدرفلة على الساخن
كما ذُكر سابقاً، تلعب الحرارة الدور الرئيسي في الدرفلة على الساخن. فالحرارة هي الفارق الأساسي بين الدرفلة على الساخن والدرفلة على البارد. تؤثر درجة الحرارة على كل من قابلية التشكيل وخصائص المعدن. فعند تسخين المعدن إلى ما فوق درجة إعادة التبلور، يُعاد ترتيب حبيباته ويصبح المعدن أكثر قابلية للتشكيل.
يُعَدّ الحفاظ على درجة الحرارة ورفعها بشكل متجانس إلى مستوى محدد أمراً بالغ الأهمية. إذ إن التسخين غير المتساوي يسبّب تشوهاً غير منتظم وتشققاً في السطح. بينما يؤدي التسخين المفرط إلى نمو الحبيبات أو الأكسدة، مما يقلل في النهاية من جودة الصفيحة.
لمنع العيوب والحفاظ على جودة المنتج، يجب التحكم في درجة حرارة عملية الدرفلة على الساخن وضبطها باستخدام أدوات مثل الثيرموكبلات والبيرومترات أو المستشعرات تحت الحمراء. ولكل معدن نطاق حراري محدد خاص به يجب أخذه بعين الاعتبار.
مزايا الدرفلة على الساخن
تُعَدّ الدرفلة على الساخن طريقة عملية للغاية بفضل مزاياها. لنستعرض فوائد درفلة الفولاذ على الساخن:
- قابلية تشكيل عالية عند درجات الحرارة المرتفعة: عند التسخين العالي يصبح المعدن طرياً ويكتسب اللدونة والقابلية للطرق، مما يتيح تشكيله في مجموعة واسعة من المنتجات مثل الصفائح، حديد التسليح، والأنابيب والبروفيلات المختلفة.
- تحسّن الخصائص الميكانيكية بفضل نمو الحبيبات: عند درجات الحرارة العالية أثناء الدرفلة على الساخن يخضع المعدن لإعادة التبلور، وتنمو الحبيبات وتتشكّل بُنى مجهرية محسّنة. وهذا يؤدي إلى تحسين الخصائص الميكانيكية مثل زيادة المتانة والقوة.
- تحرير الإجهادات الداخلية: يتم تقليل الإجهادات الداخلية في المعدن أثناء الدرفلة على الساخن، مما يؤدي إلى بنية أكثر تجانساً.
- تقليل القوة المطلوبة مقارنة بالدرفلة على البارد: نظراً لأن الدرفلة على الساخن تُجرى عند درجات حرارة عالية ويكون المعدن أكثر ليونة، فإن عملية التشويه تصبح أسهل وتتطلّب قوة أقل.
- إنتاج اقتصادي ذو مردود عالٍ: تُعَدّ الدرفلة على الساخن أكثر اقتصادية من الدرفلة على البارد، إذ تتطلّب قوة ومعدات أقل وتتيح إنتاجاً بكميات كبيرة.
عيوب الدرفلة على الساخن
مثل أي طريقة أخرى، للدرفلة على الساخن بعض العيوب التي يجب أخذها بعين الاعتبار:
- دقة أبعاد أقل مقارنة بالدرفلة على البارد: إن التمدد والانكماش الناتج عن التسخين والتبريد، خصوصاً عند عدم تجانسهما، يؤديان إلى حدوث تشوّه، مما يقلل من دقة الأبعاد مقارنة بالدرفلة على البارد.
- العيوب السطحية والحاجة إلى عمليات تشطيب إضافية: بسبب درجات الحرارة العالية تتكوّن قشور على السطح ويجب إزالتها بعملية إزالة القشور. كما أنّ التشوّه وعدم انتظام السطح قد يفرضان الحاجة إلى عمليات تشطيب إضافية.
- استهلاك عالٍ للطاقة وتكلفة تسخين مرتفعة: نظراً لأن الدرفلة على الساخن تتطلّب حرارة عالية جداً، فإن استهلاك الطاقة يكون كبيراً، مما يؤدي إلى ارتفاع التكاليف الحرارية.
- استخدام محدود للمعادن الحساسة للحرارة أو المعرضة للأكسدة: لا يمكن تطبيق الدرفلة على الساخن على جميع المعادن، فبعضها ذو نقاط انصهار منخفضة، أو حساس للحرارة، أو قد يتعرّض للأكسدة.
تطبيقات الدرفلة على الساخن
تُستخدم المنتجات المدرفلة على الساخن على نطاق واسع في الصناعات بفضل خصائصها، وخاصةً جدواها الاقتصادية. وفيما يلي أهم التطبيقات:
- البناء والبنية التحتية: أهم استخدام للدرفلة على الساخن هو في مجال البناء. إذ تسهم الدرفلة على الساخن في تحسين القوة والمتانة. وتُستخدم منتجات مثل الكمرات، الأعمدة، والصفائح الفولاذية في الهياكل الكبيرة والثقيلة مثل الجسور والمباني.
- صناعة السيارات: إن القوة العالية والإنتاج الاقتصادي للدرفلة على الساخن يجعلانها مناسبة لصناعة السيارات. حيث تُصنَّع هياكل السيارات، وأجزاء المحركات، والتروس، والإطارات باستخدام الدرفلة على الساخن.
- صناعة الطاقة: بفضل مقاومتها العالية للتآكل تُستخدم الدرفلة على الساخن في البنى التحتية الحيوية لصناعة الطاقة. حيث تُستعمل في تصنيع المعدات عالية الضغط، والهياكل البحرية، ومكوّنات محطات الطاقة، وأبراج نقل الكهرباء، وخطوط الأنابيب.
- الآلات الثقيلة: إن قوة ومتانة وقدرة تحمّل المقاطع الفولاذية المدرفلة على الساخن تجعلها مناسبة للآلات الصناعية والزراعية الثقيلة. حيث تُستخدم في الأجزاء الحاملة للأحمال، ومكوّنات الآلات، والأدوات الصناعية.
- بناء السفن: تُسهم الدرفلة على الساخن في زيادة متانة الصفائح الفولاذية ومقاومتها للتآكل، مما يجعلها مناسبة لبناء السفن. حيث تُستخدم الصفائح المدرفلة على الساخن في تصنيع الهياكل، والإطارات، والأسطح، وأجزاء المحركات، وغيرها من مكوّنات السفن.
الاختلاف بين الدرفلة على الساخن والدرفلة على البارد
تُستخدم كل من طريقتي الدرفلة على الساخن والدرفلة على البارد لإنتاج المقاطع الفولاذية. يوضّح الجدول أدناه ملخصاً للفروقات بينهما:
الميزة | الدرفلة على الساخن | الدرفلة على البارد |
درجة الحرارة | أعلى من درجة إعادة التبلور | درجة حرارة الغرفة |
الدقة في الأبعاد | منخفضة | مرتفعة |
جودة السطح | داكن وخشن | لامع وناعم |
المتانة | مرتفعة | منخفضة |
مقاومة الخضوع والشد | متوسطة إلى جيدة | ممتازة |
التكلفة | اقتصادية | مرتفعة |
السماكة المنتَجة | سميكة ومقاطع كبيرة | رقيقة ومقاطع دقيقة |
الخلاصة
ChatGPT said:
باختصار، تُعَدّ الدرفلة على الساخن عملية أساسية في تشكيل المعادن، حيث تحوّل الكتل المعدنية إلى منتجات عملية مثل الصفائح، الكمرات، والمكوّنات الإنشائية من خلال التشويه عند درجات الحرارة العالية. ورغم ما تقدّمه من مزايا كبيرة مثل قابلية التشكيل العالية، تحسين الخصائص الميكانيكية، والإنتاج الاقتصادي على نطاق واسع، إلا أنّ لها بعض القيود مثل انخفاض دقة الأبعاد وارتفاع استهلاك الطاقة مقارنة بالدرفلة على البارد. إن فهم مراحلها، ومعداتها، وتطبيقاتها، إضافةً إلى الفروقات الرئيسية بينها وبين الدرفلة على البارد، يساعد الصناعات على اختيار العملية المناسبة لاحتياجاتها، بما يضمن الكفاءة وجودة المنتج.
الأسئلة الشائعة
الدرفلة على الساخن هي عملية لتشكيل المعادن يتم فيها تسخين الكتل المعدنية إلى ما فوق درجة إعادة التبلور، ثم تمريرها عبر الدرافيل لتقليل السماكة وتغيير الشكل.
تشمل معدات الدرفلة على الساخن: فرن التسخين المسبق، القاذف، جهاز إزالة القشور، حامل الدرفلة، حامل التهذيب، مقياس السماكة، جهاز التسوية، خط التبريد، المقصات، وآلة التغليف.
تتطلّب الدرفلة على الساخن تسخين المعدن إلى ما فوق درجة إعادة التبلور. ولكل معدن نطاق حراري محدد يجب التحكّم به بدقة لتفادي العيوب.


